Les ambitions de la marque en matière de design se heurtent souvent violemment aux dures réalités de la fabrication. Vous pourriez dessiner une belle bouteille givrée complexe ornée de feuille d’or. Cependant, la chaîne de production a souvent du mal à le reproduire à grande échelle. Choisir une mauvaise finition entraîne directement des retards de production pénibles. Cela entraîne d’énormes dépassements de budget. Cela laisse des bouteilles peu attrayantes et éraflées sur les étagères des magasins. Le principal défi réside dans l’équilibre entre les rêves esthétiques et les contraintes techniques pratiques. Nous voulons résoudre ces frictions aujourd’hui.
Ce guide fournit un cadre pragmatique et axé sur l’évaluation. Nous vous aiderons à sélectionner efficacement des méthodes de décoration de bouteilles en verre personnalisées . Vous apprendrez à aligner étroitement ces choix sur le positionnement du produit et les réalités de la chaîne d'approvisionnement. Chaque décision a un impact sur la rentabilité de votre unité et sa viabilité à long terme. Nous explorerons les méthodes de base, les exigences de test essentielles et les contraintes de manipulation cruciales. À la fin, vous naviguerez en toute confiance dans le processus d’approvisionnement. Vous pouvez vous assurer que votre emballage en verre fini est superbe et fonctionne parfaitement sous pression.
Points clés à retenir
Les choix de décoration doivent être évalués en fonction du volume de production (MOQ), des marges de coût unitaire et des frictions de la chaîne d"approvisionnement (éraflures de transit).
La décision optimale équilibre l’impact esthétique avec des processus de fabrication évolutifs et reproductibles.
Définir vos critères d"évaluation avant de sélectionner une méthode
On voit souvent des marques se lancer directement dans la décoration design. Ils sautent d’abord l’étape vitale consistant à définir les contraintes difficiles. Vous devez évaluer quatre piliers critiques avant de vous engager dans une finition de surface. Si vous ignorez ces piliers, vous risquez des changements coûteux à mi-production.
Tout d’abord, examinez attentivement les aspects économiques de l’unité par rapport à la valeur perçue. Vous devez cartographier le coût unitaire exact d’une décoration. Comparez-le directement à votre prix de détail final. Un travail d"impression complexe en plusieurs passes est parfaitement logique pour un parfum de luxe à 150 $. Cependant, cela détruit complètement la marge bénéficiaire sur une boisson à 5 $. Vous devez justifier chaque centime supplémentaire dépensé en améliorations esthétiques.
Ensuite, évaluez l’évolutivité de votre production. Les quantités minimales de commande (MOQ) dictent l’ensemble de votre flux de stocks. Certaines finitions spécialisées nécessitent des tirages massifs pour compenser les coûts d"outillage coûteux. Évaluez l’impact de ces MOQ élevés et de ces longs délais de livraison sur vos prévisions de demande. Demandez-vous si votre trésorerie vous permet de conserver de grands volumes de verre pré-décoré.
Ensuite, confrontez-vous aux frictions et aux réalités de la gestion. Pensez à la façon dont la bouteille se déplace tout au long de son cycle de vie. Il vibre violemment sur les lignes de remplissage à grande vitesse. Il frotte contre les séparateurs en carton pendant le transport. L"utilisateur final le saisit avec force avec des mains mouillées ou grasses. Vous devez choisir une finition suffisamment durable pour ce voyage spécifique. Considérez ces points de contact de gestion :
Vitesses des lignes de remplissage : L’automatisation à grande vitesse nécessite des surfaces robustes et résistantes aux éraflures.
Conditions de transport : Les vibrations pendant le transport usent facilement les revêtements fragiles.
Utilisation par le consommateur : La manipulation quotidienne dans des environnements humides teste quotidiennement l’adhérence de l’encre.
Enfin, pesez les facteurs de durabilité et de conformité. Les objectifs environnementaux des marques sont profondément importants pour les consommateurs modernes. Pensez à utiliser des encres biologiques respectueuses de l’environnement. Examinez activement les revêtements recyclables. Assurez-vous que la méthode que vous avez choisie ne rend pas l"ensemble du récipient en verre non recyclable. Équilibrez ces quatre piliers dès le début. Vous économiserez ensuite énormément de temps et d’argent.
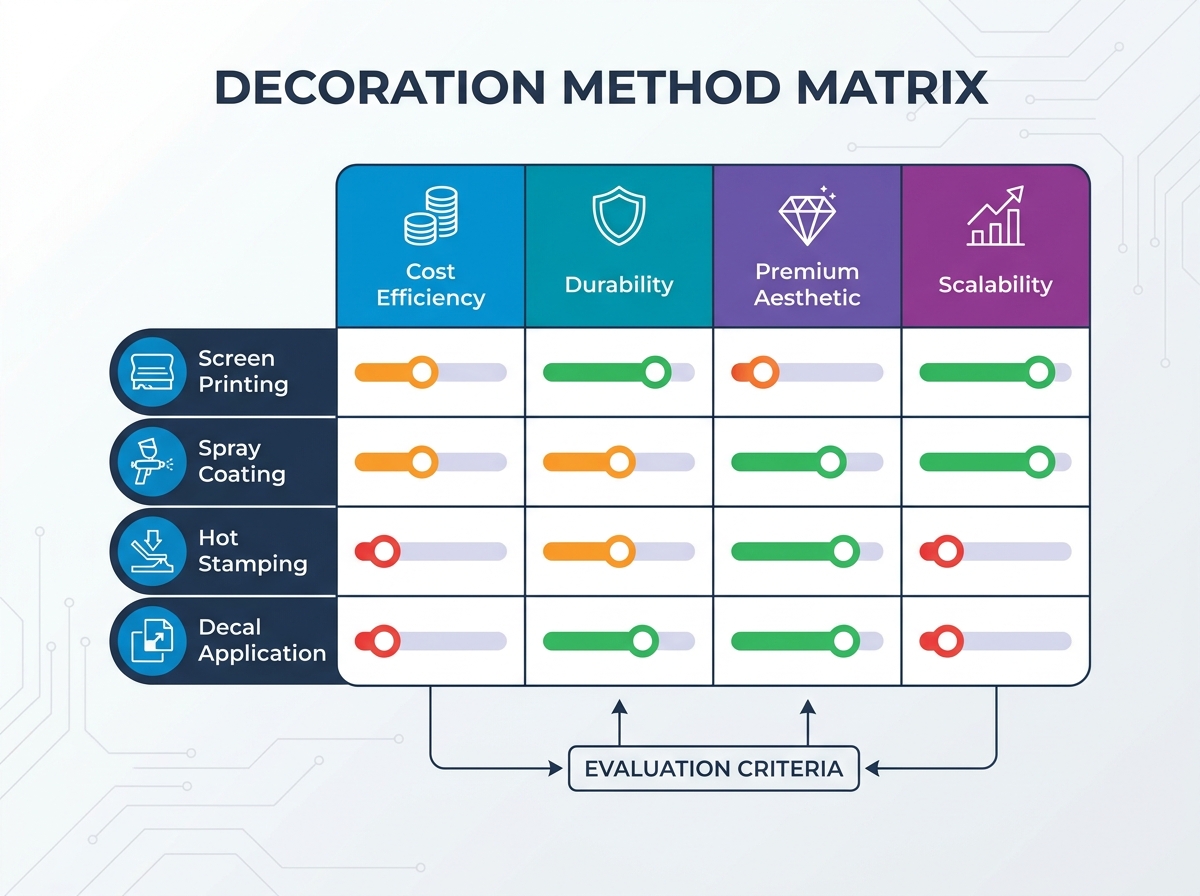
Comparaison des méthodes de décoration de bouteilles en verre personnalisées de base
Les fabricants proposent de nombreuses façons de modifier le verre brut. Nous décomposerons les quatre méthodes industrielles les plus courantes. Comprendre leurs forces et leurs limites vous aide à adapter le processus à votre conception.
Sérigraphie (Sérigraphie)
La sérigraphie force l"encre à travers un pochoir à mailles fines directement sur la surface du verre. L"usine durcit ensuite l"encre à l"aide de lumière UV ou de chaleur extrême. Cette méthode domine l’industrie pour une bonne raison. Il offre une excellente durabilité et une saturation des couleurs éclatantes.
Idéal pour : les designs à grand volume, audacieux, durables, monochromes ou bicolores. Cela fonctionne à merveille avec une typographie minimaliste et des logos de marque solides. Les encres céramiques cuites à haute température offrent une adhérence quasi permanente.
Limites : La sérigraphie a beaucoup de difficultés avec les dégradés fins ou les images photographiques. Les coûts d’installation élevés le rendent économiquement non viable pour les courts tirages. L'enregistrement de plusieurs couleurs nécessite plusieurs passes, ce qui augmente le taux de rebut.
Revêtement par pulvérisation (glaçage, mat et couleur)
Le revêtement par pulvérisation atomise la peinture liquide ou le polymère sur le verre. Les usines l"utilisent pour créer des finitions de couleurs Pantone givrées, mates, brillantes ou personnalisées. Il transforme le verre silex transparent en matériaux visuels entièrement nouveaux.
Idéal pour : une couverture complète de la marque et la création d’expériences tactiles uniques. Il offre une excellente protection UV pour les liquides sensibles à la lumière comme la bière, l'huile d'olive ou les sérums cosmétiques délicats. Cela donne une sensation premium dans la main.
Limites : La surface reste vulnérable aux rayures si elle n’est pas correctement durcie. Si vous souhaitez une fenêtre transparente sur une bouteille givrée, un travailleur ou une machine doit masquer cette zone spécifique avant la pulvérisation. Le masquage de zones spécifiques augmente considérablement les coûts de main-d’œuvre.
Marquage à chaud (feuille d"or/argent)
Le marquage à chaud applique une feuille métallique sur le verre en utilisant la chaleur et la pression. Cela nécessite des matrices métalliques personnalisées. Ce processus crée une finition métallique brillante et réfléchissante impossible à obtenir avec des encres standards.
Idéal pour : La premiumisation des cosmétiques et des spiritueux haut de gamme. Il crée de superbes accents métalliques et très contrastés. Les marques l’utilisent pour signaler le luxe et l’exclusivité dans les rayons des magasins.
Limites : Les coûts d’outillage élevés constituent un obstacle majeur à l’entrée. Le marquage à chaud nécessite des surfaces parfaitement planes ou strictement cylindriques pour une application précise. Les courbes complexes provoquent des plis et des déchirures du film.
Application de décalcomanie (transferts d’eau)
Les travailleurs appliquent manuellement des décalcomanies imprimées à l’eau sur la surface du verre. Les bouteilles entrent ensuite dans une étuve. La chaleur brûle le support de l"autocollant et fusionne l"œuvre d"art dans le verre.
Idéal pour : illustrations complexes et multicolores ou formes de bouteilles irrégulières. Il résout les problèmes lorsque les machines ne peuvent pas facilement imprimer sous des angles étranges. Il gère parfaitement les illustrations complexes.
Limites : Cela reste une application très gourmande en main d’œuvre. Cela augmente considérablement le coût unitaire. Il nécessite une cuisson et un contrôle qualité très minutieux pour garantir une durabilité à long terme.
Résumé des capacités de décoration de base
Méthode de décoration
Forces visuelles
Limite technique principale
Sérigraphie
Couleurs vives, texte net, haute opacité
Impossible de restituer les dégradés ; coûts d"installation élevés
Revêtement par pulvérisation
Tactile mat/givré, couverture à 100 %
Sensible à l"abrasion ; le masquage coûte cher
Marquage à chaud
Reflet métallique brillant
Nécessite des surfaces plates/cylindriques ; outillage élevé
Application de décalcomanie
Couleurs illimitées, détails photographiques
Application manuelle lente ; coût unitaire élevé
Capacités de décoration adaptées à votre gamme de produits de bouteilles et de bocaux en verre
On ne peut pas concevoir une décoration en vase clos. L'industrie spécifique dicte les exigences de performance du verre. Vous devez adapter la finition directement aux réalités environnementales de la gamme de produits de bouteilles et de pots en verre que vous avez choisie . Différents contenus exigent différentes caractéristiques de survie.
Spiritueux et boissons : ce secteur opère dans des environnements physiques difficiles. Vous devez donner la priorité à la résistance à l’humidité. Les bouteilles de vodka haut de gamme restent souvent immergées dans des seaux à glace pendant des heures. L'encre ne peut pas glisser. De plus, les marques de boissons s’appuient sur des lignes de remplissage à grande vitesse. La décoration doit résister aux guides métalliques et aux impacts rapides de bouteille à bouteille. La sérigraphie avec des encres céramiques est généralement la meilleure pour cette catégorie.
Parfums et cosmétiques : les parfums présentent un défi chimique unique. Vous mettez en bouteille de l’alcool et des huiles essentielles très concentrés. Concentrez-vous fortement sur la résistance chimique. Une seule goutte de parfum sur l’extérieur peut éliminer instantanément l’encre bon marché. Ce secteur exige également des finitions tactiles haut de gamme. La métallisation et le glaçage fin dominent ici. Les consommateurs associent le poids lourd et la texture précise au luxe.
Bocaux alimentaires et garde-manger : les emballages alimentaires sont soumis à un examen réglementaire strict. Vous devez privilégier les encres conformes à la réglementation. De nombreux produits alimentaires subissent une pasteurisation après remplissage. Le pot, ainsi que sa décoration, doivent survivre aux bains d’eau bouillante. Vous avez également besoin d’une excellente intégration de la zone d’étiquette. Les revêtements pulvérisés doivent laisser une fenêtre propre pour que les étiquettes en papier adhèrent correctement.
Conseil stratégique : Ne finalisez pas une méthode de décoration tant que la forme physique et le poids de votre gamme de verre cible ne sont pas définis. La forme physique limite strictement les capacités de la machine. Un beau design en feuille d’estampage à chaud devient totalement inutile si vous passez soudainement d’une bouteille cylindrique à un flacon conique.
Atténuer les risques grâce aux tests de qualité des récipients en verre
Les beaux designs ne signifient rien s’ils s’effondrent avant d’atteindre le consommateur. Une évaluation rigoureuse en laboratoire comble le fossé entre un concept de conception et un produit fiable. Les tests obligatoires évitent des dommages catastrophiques à la marque. Vous devez exiger que votre partenaire de fabrication effectue une validation complète.
Test d'adhérence (test Cross-Hatch) : Ce test garantit que les encres et les films ne s'écaillent pas ou ne se décollent pas lors de l'utilisation par le consommateur. Les techniciens découpent un motif de grille précis dans la surface décorée. Ils appliquent un ruban adhésif industriel spécialisé sur la grille. Ensuite, ils arrachent rapidement la bande. Si des morceaux d'encre se détachent, le processus de durcissement échoue. Ce test simple révèle immédiatement les liaisons moléculaires faibles.
Résistance aux éraflures et à l'abrasion : les bouteilles frottent ensemble sans cesse pendant l'expédition mondiale. Ce test simule les vibrations du transport pour vérifier que la finition survivra au frottement du carton sans se dégrader. Les techniciens placent les bouteilles d'échantillons sur une table vibrante. Ils les laissent trembler contre les cartons et les cloisons pendant des heures. Si le revêtement mat s'efface, vous avez besoin d'agents polymères plus puissants.
Compatibilité chimique : Vous devez tester la décoration extérieure par rapport au liquide interne. Les techniciens renversent intentionnellement le produit en vrac (comme du parfum ou de l'alcool à haute résistance) directement sur la surface imprimée. Ils laissent reposer 24 à 48 heures. La décoration échoue si l'encre macule, fait des bulles ou perd son brillant.
Tests de choc thermique et d'humidité : transitions du verre sous différents climats. Cela confirme que les finitions personnalisées ne se fissureront pas ou ne s'effaceront pas sous des changements de température extrêmes ou une forte condensation. Les bouteilles passent des cales gelées aux entrepôts humides. Nous plongeons les échantillons décorés dans l'eau chaude, puis immédiatement dans l'eau glacée. Survivre à ce choc thermique garantit l’intégrité structurelle.
La liste de contrôle des achats : passer du concept à la fabrication
La transition d"un rendu numérique à une production de masse présente des risques importants. Une approche d’approvisionnement structurée tient les fournisseurs responsables. Cela garde votre chronologie intacte. Suivez cette liste de contrôle séquentielle pour gérer le transfert de fabrication.
Demande de prototypes (échantillons de pré-production) : vous devez exiger des échantillons physiques plutôt que de vous fier uniquement aux rendus numériques 3D. Un écran d’ordinateur ne peut pas afficher avec précision la friction tactile ou la correspondance exacte des couleurs sous l’éclairage d’un magasin. Tenir le prototype physique révèle instantanément les déséquilibres de poids et les défauts de texture. Ne signez jamais un contrat de production de masse sans approuver un échantillon principal physique.
Révision de la fiche technique de tolérance : Une cohérence parfaite n’existe pas dans la fabrication de masse. Comprendre l’écart acceptable reste crucial. La fiche technique de tolérance définit dans quelle mesure l'enregistrement des couleurs et le placement de l'impression peuvent dériver. Par exemple, cela détermine si un logo peut être décentré de 1 mm. Convenez dès le plus tôt possible de ces limites mesurables. Cela évite les disputes ultérieures sur les lots rejetés.
Audit des capacités du décorateur : vous devez confirmer si votre fabricant de verre gère la décoration en interne ou la sous-traite à un tiers. Les installations internes offrent un contrôle de qualité plus strict et des boucles de rétroaction plus rapides. L’externalisation crée souvent une dynamique de pointage du doigt. Si une bouteille arrive cassée, le verrier blâme le décorateur, et le décorateur blâme le verrier. Clarifiez immédiatement cette chaîne de contrôle pour protéger vos délais.
Conclusion
Une décoration de verre personnalisée réussie représente une décision technique complexe, et pas seulement un simple choix de conception. Vous devez équilibrer l’ambition visuelle et les limites physiques strictes. Commencez par définir les paramètres économiques exacts de votre unité et par définir les points de friction de votre chaîne d’approvisionnement. Choisissez une méthode qui correspond aux réalités de votre catégorie de produits, qu"il s"agisse de lignes de boissons à grande vitesse ou de liquides cosmétiques corrosifs.
Nous ne saurions trop insister sur l’importance de combler le fossé entre la vision esthétique et la viabilité de la chaîne d’approvisionnement grâce à des tests rigoureux en laboratoire. Ne sautez pas les tests de hachures croisées ou de choc thermique. Exigez des prototypes physiques et établissez des limites de tolérance claires avant le début de la production de masse.
Si vous vous sentez dépassé par ces choix techniques, agissez dès aujourd’hui. Demandez une consultation technique avec un partenaire manufacturier expérimenté. Téléchargez un exemple de liste de contrôle complète pour guider votre prochaine réunion avec les fournisseurs. Vous pouvez également consulter un catalogue établi de finitions de verre compatibles pour voir à quoi ressemblent les combinaisons éprouvées dans le monde réel.
FAQ
Q : Quelle est la méthode de décoration du verre la plus rentable pour les commandes à volume élevé ?
R : La sérigraphie et le revêtement par pulvérisation automatisé offrent les solutions les plus rentables pour les grands tirages. Une fois que l’usine a couvert les coûts initiaux d’outillage et de configuration, le prix unitaire baisse considérablement. Ils s"appuient sur une automatisation à grande vitesse. Cette économie d’échelle les rend idéales pour les marques de boissons et d’aliments grand public.
Q : Combien de temps faut-il pour développer un prototype de verre décoré sur mesure ?
R : Le développement d"un prototype entièrement réalisé prend généralement entre 2 et 4 semaines. Le calendrier dépend fortement des exigences en matière d’outillage. Une simple sérigraphie monochrome se déplace rapidement. Cependant, l’estampage à chaud personnalisé nécessite l’usinage de matrices métalliques spécialisées, ce qui prolonge considérablement les délais.
Q : Les bouteilles en verre décorées peuvent-elles encore être recyclées ?
R : Oui, mais cela dépend de la finition spécifique. Les encres biologiques et écologiques brûlent facilement pendant le processus de fusion du verre recyclé. Cependant, une métallisation importante ou des revêtements époxy épais par pulvérisation peuvent contaminer le flux de recyclage. Consultez toujours votre fabricant sur la recyclabilité de revêtements polymères spécifiques.
Q : Pourquoi l"impression sur mon ancien emballage en verre s"écaille-t-elle facilement ?
R : Les écailles d’encre indiquent généralement un manque de tests appropriés de qualité des récipients en verre . Cela provient souvent de températures de durcissement incorrectes ou de l'utilisation d'encres incompatibles avec le substrat en verre spécifique. Le contournement des tests d’adhérence obligatoires permet à ces défauts fatals d’atteindre le consommateur.